Visuella prototyper
Modeller med slät yta, tydliga kanter och detaljer som ska presenteras eller bedömas.
Webbplatsen är under konstruktion. Viss funktionalitet kanske inte fungerar som förväntat eller är tillgänglig. Frågor? Kontakta support@perea3d.com
Släta ytor och fina geometrier
Resinbaserad 3D-utskrift för precisa smådelar, visuella prototyper och modeller där ytan är viktig.
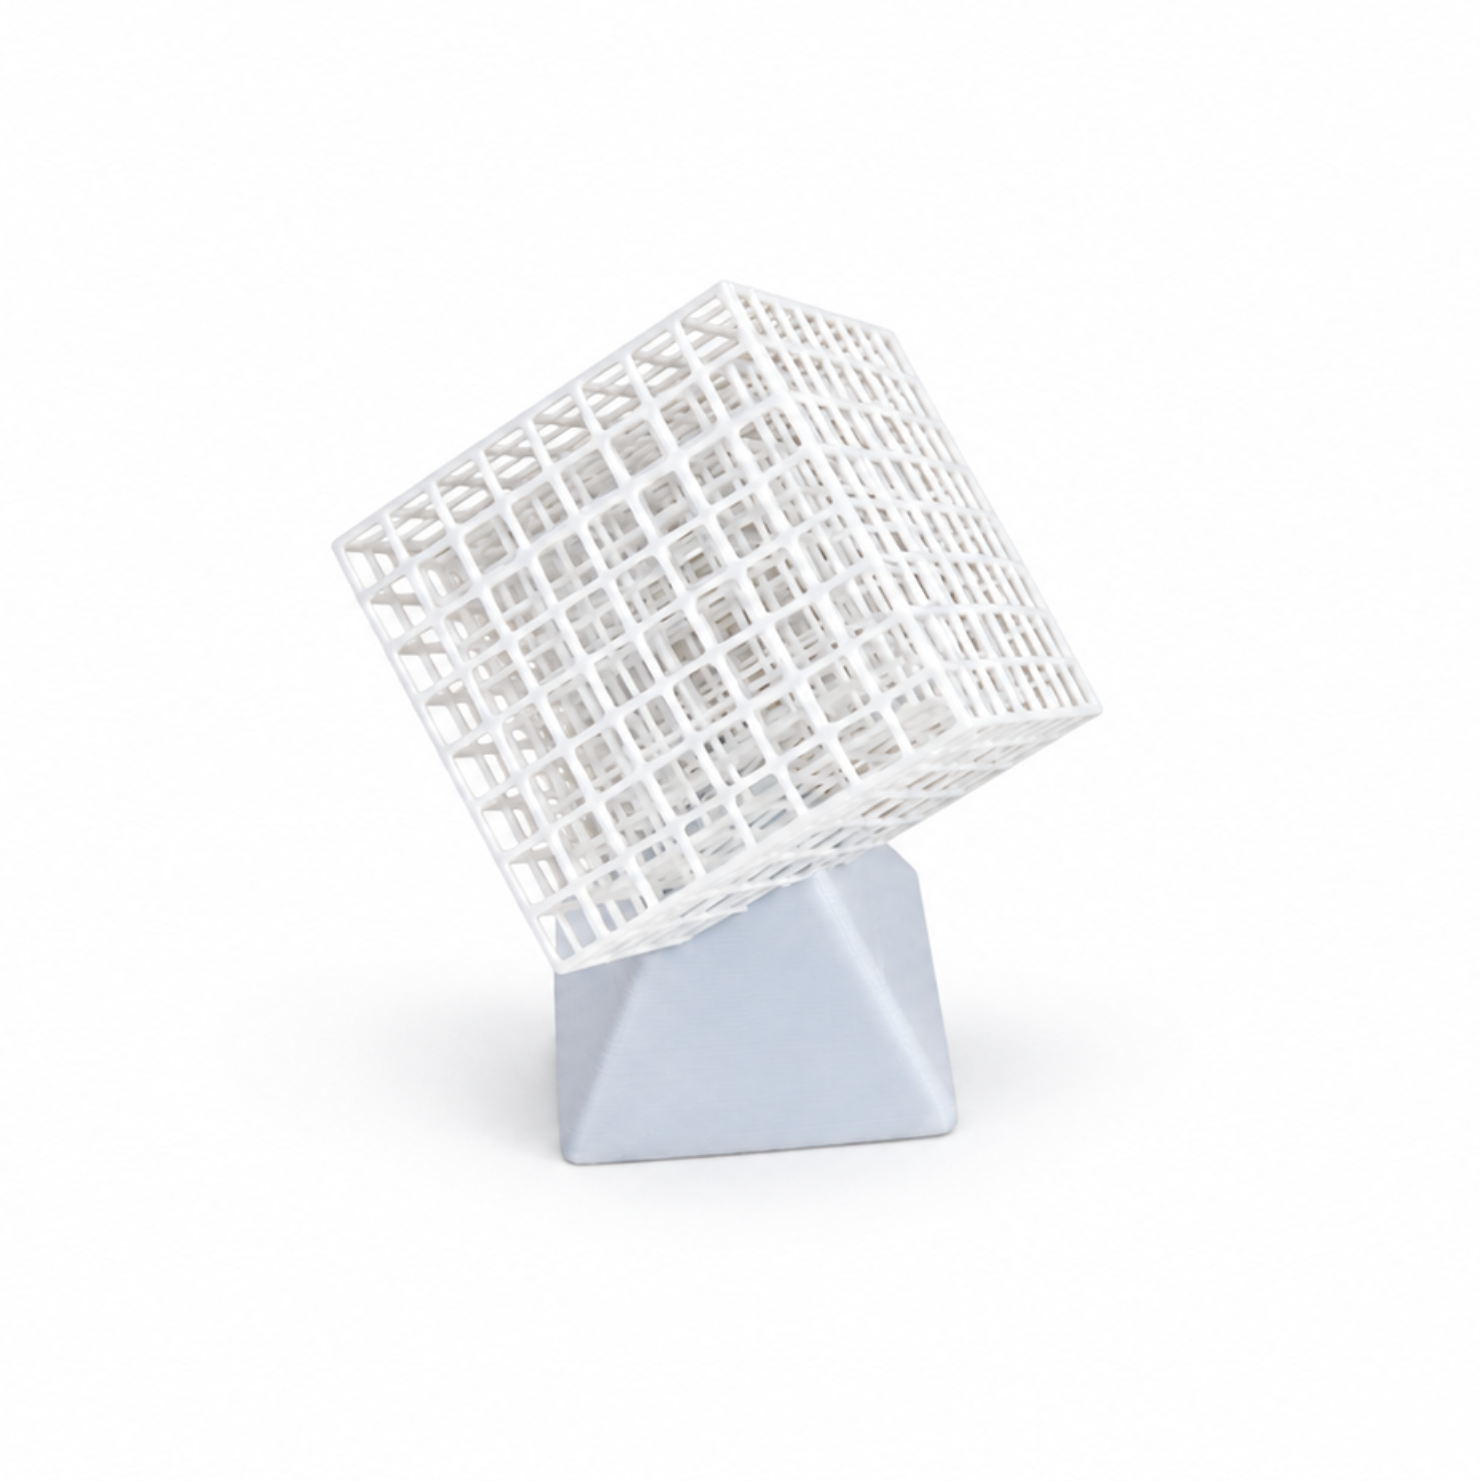
SLA formar delen genom att härda flytande resin med ljus. Processen återger små funktioner och ger mindre synliga lager än FDM. Efter utskrift tvättas, efterhärdas och kontrolleras delen för att uppnå resinets avsedda egenskaper.
Modeller med slät yta, tydliga kanter och detaljer som ska presenteras eller bedömas.
Kompakt geometri, fin text och små funktioner som är svåra att återge med grövre processer.
Detaljerade modeller för gjutning, formprov eller andra efterföljande tillverkningssteg.
Olika resin prioriterar exempelvis styvhet, seghet, temperatur eller transparens. Materialet bör väljas utifrån faktisk användning, inte bara färg eller benämning.
Typisk tolerans är ±0.1 mm eller ±0.05%, men stödplacering, efterhärdning och geometri påverkar resultatet. Synliga ytor och kritiska mått behöver därför identifieras före utskrift.
Vi bedömer väggar, detaljer, hålrum, orientering och stödytor.
Delen skrivs ut i valt resin och rengörs från ohärdat material.
UV-efterhärdning ger avsedda egenskaper innan stödborttagning och kontroll.
Berätta vilka ytor och egenskaper som är viktigast så kan processen planeras rätt.
Typisk tolerans är ±0.1 mm eller ±0.05% (det större värdet). Den slutliga noggrannheten påverkas av delens storlek, form, stöd och efterhärdning.
Standardresin kan vara sprödare än många termoplaster, men det finns tekniska resin som prioriterar seghet, flexibilitet eller temperaturtålighet.
SLA kräver stöd som lämnar kontaktpunkter när de tas bort. Orienteringen planeras för att flytta dessa märken från viktiga ytor.
Det finns klara resin, men verklig transparens beror även på geometri och efterbearbetning. Kravet bör anges innan offert.
Ja, när resinets mekaniska och termiska egenskaper passar användningen. Beskriv last och miljö så att materialet kan bedömas.
FDM är ofta bättre för större delar, bredare materialval och kostnadseffektiva funktionskomponenter där en helt slät yta inte är avgörande.
Dela geometrin, synliga ytor och funktionskrav så rekommenderar vi ett lämpligt resin.
Begär offert